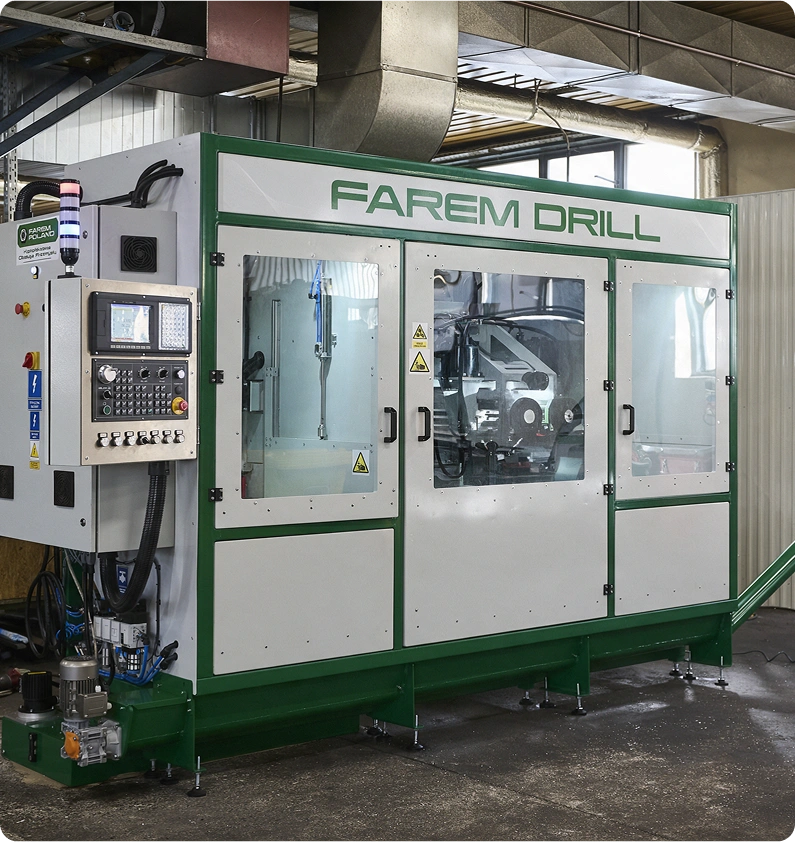
FAREM DRILL – Dedykowane maszyny do wysokowydajnego wiercenia
Od pierwszej kreski na projekcie po końcowy montaż w naszym polskim zakładzie tworzymy autorskie wiertarki do produkcji seryjnej dopasowane do konkretnego detalu, układu otworów, liczby operacji i wymaganego czasu cyklu.
Baza maszyny jest sprawdzona w produkcji. Pod Twój detal projektujemy paletki, dobieramy wrzeciona i stopień automatyzacji. Wspólnym mianownikiem całej linii jest wysoka wydajność wiercenia, powtarzalność procesu i skrócenie czasu cyklu.
U klienta wydajność wzrosła o 250%. W zależności od detalu wzrost może sięgnąć nawet 500%.
Rozwiązanie projektowane pod konkretną produkcję
Produkcja seryjna
Rozwiązania rozwijamy z myślą o procesach, w których kluczowe są krótki czas cyklu, stabilna jakość i wysoka powtarzalność.
Wiercenie wielowrzecionowe
W zależności od procesu maszyna może realizować kilka operacji wiercenia jednocześnie, co pozwala znacząco skrócić czas wykonania detalu.
Dedykowane oprzyrządowanie
Mocowanie, prowadzenie i pozycjonowanie detalu projektujemy pod jego geometrię i sposób obróbki.
Automatyzacja procesu
Maszyna może zostać zintegrowana z automatycznym załadunkiem, odbiorem, pozycjonowaniem i kontrolą procesu.
Możliwości systemu FAREM DRILL
Projekt może obejmować:
Co budujemy
- wiertarki do produkcji seryjnej,
- wiertarki wielowrzecionowe,
- układy realizujące kilka operacji wiercenia w jednym cyklu,
- stanowiska wiertarskie projektowane pod konkretny detal.
Moduły i automatyzacja wiercenia
- dedykowane systemy mocowania detalu,
- automatyczny załadunek i odbiór elementów,
- pozycjonowanie detalu,
- kontrola obecności i prawidłowego ułożenia elementu,
- sterowanie CNC (SZGH, Delta lub Siemens SINUMERIK) i panele operatorskie HMI
- kontrola parametrów wiercenia,
- liczenie i raportowanie sztuk,
- chłodzenie i odprowadzanie wiórów,
- szybka wymiana oprzyrządowania pod inny detal,
- sygnalizacja i diagnostyka usterek,
- obsługa czytników kodów kreskowych.
Integracja i bezpieczeństwo
- integracja z istniejącą linią produkcyjną,
- systemy bezpieczeństwa,
- przygotowanie dokumentacji,
- deklarację zgodności CE.
Wynik u klienta
23 s → 6,5 s
Detal klienta wiercony wcześniej na wiertarce stołowej.
Na FAREM DRILL 3,5 raza szybciej. Na palecie mieści się 15 detali. Cała paleta to ok. 98 s: 86 s wiercenia i tylko 12 s wymiany palet.
| Czas na detal przed | 23 s |
| Czas na detal u nas | 6,5 s |
| Przyspieszenie | 3,5 raza |
| Detali na palecie | 15 |
| Cykl palety | ok. 98 s, czyli 86 s wiercenia i 12 s wymiany palet |
| Udział wiercenia w czasie pracy | ok. 88% |
Maksymalna wydajność bez przestojów
Dwa otwory naraz
Wrzeciona wiercą jednocześnie dwa różne otwory bez konieczności zmiany narzędzia między nimi.
Załadunek w trakcie wiercenia
Dwie palety: operator ładuje jedną, gdy maszyna wierci na drugiej. Maszyna nie wierci tylko przez ok. 12 s wymiany palet.
Baza zostaje, zmieniasz paletki
Paletki projektujemy pod Twój detal. Gdy zmieni się wyrób, wymieniamy paletki, nie maszynę.
Dane techniczne
| Parametr | Przykładowa maszyna | Opcje i dopasowanie pod detal |
|---|---|---|
| Obszar wiercenia X × Y | 460 × 250 mm | paletki większe niż obszar wiercenia |
| Skok osi Z | 320 mm | dobierany pod detal |
| Napędy osi X / Z | 1,5 kW | mocniejsze silniki osi |
| Ładowność palety | 100 kg | |
| Wrzeciona | 2, pionowe, praca jednoczesna | liczba i układ wrzecion pod detal, elektrowrzeciona |
| Moc wrzecion | 2,5 kW | dobierana pod średnicę i materiał |
| Obroty wrzecion | do 5000 obr/min | wyższe obroty pod małe średnice |
| Mocowanie narzędzi | ER25 | |
| Palety | 2, załadunek w trakcie wiercenia | paletki projektowane pod detal |
| Czas wymiany palet | ok. 12 s, jedyny czas bez wiercenia | |
| Wiercenie | standardowe | głębokie |
| Chłodzenie | cieczą chłodząco-smarującą | przez wrzeciono, powietrzem |
| Sterowanie | SZGH | Delta, Siemens SINUMERIK |
| Wyposażenie | osłony i układ bezpieczeństwa, panel operatorski, zbiornik chłodziwa z pompą, wąż i pistolet do przedmuchu, wyrzutnik wiórów | licznik sztuk, kontrola obecności detalu, kontrola złamania narzędzia, przenośnik wiórów, kolumna sygnalizacyjna, czytnik kodów kreskowych, automatyczny załadunek i odbiór, integracja z linią |
Dane dotyczą przykładowej maszyny. Wrzeciona, paletki i zakres wiercenia dobieramy pod detal klienta, z tego powodu parametry mogą się różnić.
Od detalu do gotowej maszyny
Analiza procesu
Analizujemy detal, materiał, liczbę i układ otworów, wymagany czas cyklu oraz zakładaną wielkość produkcji.
Koncepcja techniczna
Dobieramy sposób obróbki, liczbę wrzecion, system mocowania oraz stopień automatyzacji. Analizujemy również opłacalność inwestycji.
Projekt i budowa
Przygotowujemy projekt i wizualizację 3D, wykonujemy elementy maszyny i integrujemy automatykę we własnym zakładzie, bez podwykonawców.
Testy FAT
Maszyna przechodzi testy FAT na detalach klienta, w warunkach produkcyjnych
Uruchomienie i szkolenie
Dostarczamy i uruchamiamy maszynę w zakładzie klienta oraz szkolimy operatorów.
W ramach realizacji zapewniamy dokumentację DTR, deklarację zgodności CE, 12 miesięcy gwarancji oraz serwis pogwarancyjny.
Kiedy takie rozwiązanie ma zastosowanie?
Czas wiercenia ogranicza wydajność produkcji
Proces wymaga zwiększenia liczby wykonywanych elementów bez dokładania kolejnych stanowisk.
Jeden detal wymaga wielu operacji wiercenia
Część operacji można połączyć i realizować w jednym cyklu.
Standardowa wiertarka nie odpowiada procesowi
Geometria elementu, układ otworów lub sposób podawania wymagają rozwiązania przygotowanego indywidualnie.
Proces ma zostać zautomatyzowany
Wiercenie ma zostać połączone z automatycznym podawaniem, pozycjonowaniem, odbiorem lub kontrolą detalu.
Zobacz, jak działa FAREM DRILL
Branże i przykładowe zastosowania
Rygle, zamki, zawiasy, okucia i elementy bram to powtarzalne detale produkowane w długich seriach, często z identycznym rozstawem otworów. Zamiast trasowania i ręcznego wiercenia maszyna wykonuje cały układ otworów seryjnie, z powtarzalną dokładnością.
Przykład: wiercenie otworów w ryglach, zamkach i zawiasach.
Wiercenie otworów montażowych i technologicznych w seryjnych komponentach, takich jak wsporniki, uchwyty, elementy zawieszenia czy obudowy. Rozwiązanie sprawdza się szczególnie tam, gdzie jeden detal wymaga wielu otworów, wysokiej powtarzalności oraz identyfikacji kolejnych sztuk, np. z wykorzystaniem czytników kodów kreskowych.
Przykład: wiercenie i gwintowanie otworów mocujących we wspornikach metalowych produkowanych w seriach kilku tysięcy sztuk miesięcznie.
Korpusy zaworów, kołnierze i złączki wymagają wielu otworów przelotowych, montażowych i gwintowanych, często rozmieszczonych w powtarzalnym układzie. Wiertarka wielowrzecionowa pozwala wykonywać cały wzór otworów w jednym cyklu zamiast realizować kolejne operacje osobno.
Przykład: wiercenie otworów pod śruby w kołnierzach zaworów — kilkanaście otworów wykonywanych w jednym cyklu, przy zachowaniu tej samej geometrii dla każdej sztuki.
Elementy rozdziału i przesyłu energii, takie jak szyny prądowe, płyty łączeniowe, obudowy aparatury i wsporniki, często wymagają seryjnego wiercenia otworów pod połączenia śrubowe. Rozwiązanie sprawdza się również przy elementach wykonanych z grubszego materiału i wymagających zachowania stałego rozstawu otworów.
Przykład: wiercenie otworów montażowych w szynach prądowych i płytach przyłączeniowych — powtarzalny rozstaw otworów w całej serii.
Belki, ceowniki, kątowniki, wsporniki i inne elementy konstrukcyjne często wymagają powtarzalnych otworów pod połączenia śrubowe. Zastosowanie dedykowanej wiertarki pozwala realizować całą partię seryjnie, bez ręcznego trasowania i wiercenia każdego elementu osobno.
Przykład: wiercenie otworów pod śruby w profilach konstrukcyjnych wykonywanych na wymiar — ten sam rozstaw otworów w całej partii.
Bloki rozdzielaczy, korpusy i manifoldy należą do detali wymagających dużej liczby otworów o różnych średnicach i głębokościach, często tworzących krzyżujące się kanały. Układ wielooperacyjny pozwala połączyć kilka operacji wiercenia w jednym cyklu i ograniczyć konieczność wielokrotnego przekładania oraz ponownego mocowania detalu.
Przykład: wykonywanie serii otworów i kanałów w blokach hydraulicznych — wiele operacji wiercenia w jednym cyklu, bez przekładania detalu.
Płyty, wsporniki, elementy mocujące i inne części konstrukcyjne produkowane seryjnie wymagają wysokiej powtarzalności oraz dokumentacji procesu. Dedykowana wiertarka pozwala połączyć seryjne wiercenie z kontrolą parametrów i identyfikacją kolejnych elementów.
Przykład: wiercenie otworów montażowych w seryjnych wspornikach i płytach mocujących do taboru.
Potrzebujesz wydajniejszego procesu wiercenia?
Prześlij detal, rysunek techniczny lub podstawowe parametry procesu. Przeanalizujemy możliwość przygotowania dedykowanej maszyny.
Okucia budowlane / ślusarka przemysłowa
Automotive
Armatura przemysłowa
Energetyka
Obróbka blach i profili
Hydraulika i pneumatyka